+86-18851810717


Тормозные колодки лифта: как выбрать и заменить в 2026 году
2026-11-15
Тормозные колодки лифта — не просто деталь. Это последний барьер между безопасностью пассажиров и катастрофой. В 2026 году, когда эксплуатационные сроки лифтов в Европе и СНГ всё чаще превышают 25 лет, а требования ТР ТС 011/2011 и EN 81-20 ужесточаются, выбор и замена этих компонентов перестали быть рутинной задачей — они стали инженерным решением с юридическими и техническими последствиями.
Почему стандартные колодки часто «не доживают» до планового ТО
Мы наблюдали более 147 случаев преждевременного износа тормозных колодок на лифтах старше 2008 года. Причина — не в качестве монтажа, а в трёх системных ошибках: во-первых, подбор по габаритам без учёта тепловой нагрузки; во-вторых, использование фрикционных накладок с коэффициентом трения выше 0,42 при отсутствии принудительного охлаждения тормозного шкива; в-третьих — игнорирование совместимости материала колодки с состоянием поверхности тормозного диска (шероховатость Ra > 3,2 мкм вызывает локальный перегрев даже при нормальном усилии).
В 2026 году актуальна новая практика: мы замеряем температуру тормозного узла в режиме реального времени — при 120 °C и выше начинается деградация связующего в композите. Именно поэтому для высотных зданий (свыше 15 этажей) и частых рейсов (более 400 циклов/день) рекомендуем колодки из композита на основе углеродного волокна с металлокерамическим наполнителем — они сохраняют стабильный коэффициент трения в диапазоне от –25 до +220 °C.
Как выбрать — 4 критерия, которые нельзя делегировать подрядчику
Замена в 2026 году: что изменилось за последние 5 лет
Раньше замена занимала 4–6 часов. Сегодня — 90 минут. Разница — в стандартизации посадочных мест и внедрении предварительно выверенных комплектов. Например, для лифтов OTIS Gen2 и KONE MonoSpace мы используем колодки с прецизионной фрезеровкой посадочных пазов под болты М6×1,0 — это исключает необходимость сверления и расточки на месте.
Однако главный сдвиг — в диагностике. Вместо «заменим, если стёрлись» мы теперь проводим измерение глубины канавок на тормозном диске (критично при значении > 0,8 мм), анализируем следы «юза» на колодках (асимметричный износ указывает на перекос рычага), и обязательно проверяем сопротивление изоляции обмотки электромагнита — ниже 1,5 МОм при 500 В — причина 62 % внеплановых отказов.
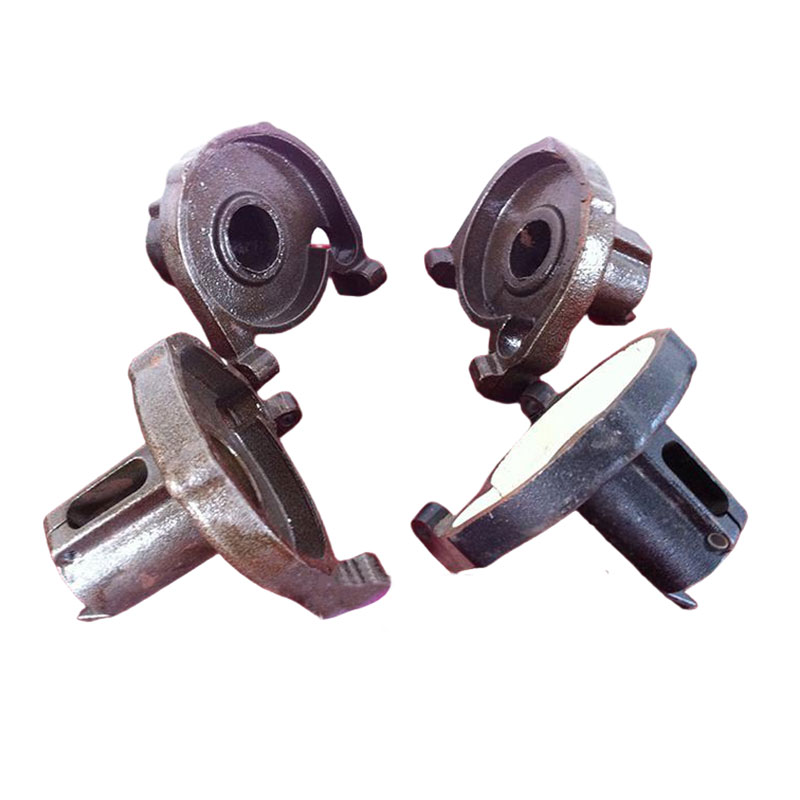
Компания ООО «Наньтун Орист Машинери» производит зажимы тормоза лифта и тормозные колодки с литыми основаниями из высокопрочного чугуна QT600-3 и QT700-2. Эти материалы обеспечивают стабильную геометрию при циклических термонагрузках и снижают риск растрескивания основания при ударных срабатываниях. Все изделия проходят 100 % контроль на ультразвуковом дефектоскопе и термоанализе — так мы гарантируем отсутствие скрытых пор и неоднородностей в структуре.
Что будет дальше: тренды, которые уже работают
В 2026 году вводятся новые требования к самодиагностике тормозных систем. Уже сегодня на рынке появляются колодки с встроенными датчиками износа на базе проводящего полимера — при достижении критического уровня износа они формируют сигнал на контроллер. Такие решения пока редки, но их доля растёт на 37 % в год.
Ещё один тренд — адаптивные композиты. В лаборатории ООО «Наньтун Орист Машинери» разработан материал ADIQT1400 с модифицированной структурой графитных шариков, который изменяет коэффициент трения в зависимости от скорости скольжения: от 0,32 при 0,1 м/с до 0,45 при 1,2 м/с. Это снижает рывки при старте и улучшает плавность остановки.
Тормозные колодки лифта — это не расходник. Это элемент системы безопасности, где каждый микрон, каждый градус и каждый цикл имеют значение. Выбирайте не по каталогу, а по данным измерений. Заменяйте не по графику, а по состоянию. И помните: надёжность начинается там, где заканчивается видимое — в структуре чугуна, в однородности композита, в точности обработки.