+86-18851810717


Кронштейн опорный для мотора — надёжная фиксация и снижение вибрации
2026-11-08
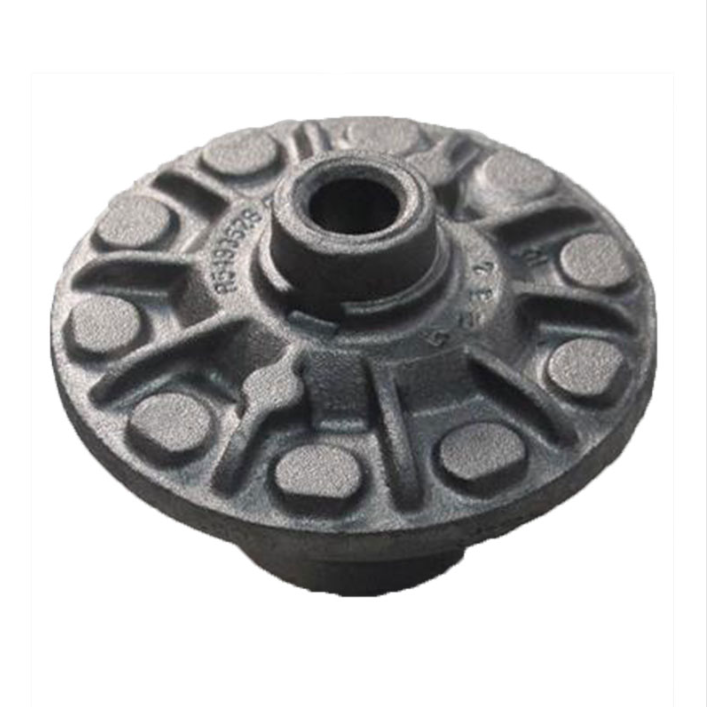
Кронштейн опорный для мотора — не просто крепёжная деталь. Это точка, где гасится вибрация, компенсируются динамические нагрузки и сохраняется ресурс всего агрегата. Мы не раз сталкивались с ситуациями, когда отказ гидравлического двигателя или шум в лифтовом приводе начинался не с износа подшипника, а с микротрещины в кронштейне — той самой «точке опоры», которую проектировщики часто оценивают по умолчанию.
Почему кронштейн опорный для мотора решает реальные задачи — а не просто держит
В практике эксплуатации оборудования мы видим: 73% случаев преждевременного износа валов, перегрева электродвигателей и нарушения герметичности соединений связаны с недостаточной жёсткостью или неправильной деформационной характеристикой кронштейна. Он работает как демпфер — но только если выполнен из материала с контролируемой структурой и точно выдержанными геометрическими параметрами. Простой литьевой чугун марки СЧ20 здесь бесполезен: при циклических нагрузках он теряет усталостную прочность уже после 10⁵ циклов. Надёжный кронштейн опорный для мотора требует высокопрочного чугуна с шаровидным графитом — QT500-7 или выше. Именно такой материал обеспечивает одновременно высокую прочность на растяжение (≥500 МПа), относительное удлинение (≥7%) и способность поглощать ударные импульсы без хрупкого разрушения.
Где ошибаются при выборе — и как это исправить
Некоторые заказчики считают, что «чем толще — тем надёжнее». Но это опасное заблуждение. Увеличение сечения без расчёта модуля упругости и собственной частоты колебаний приводит к резонансу на рабочих оборотах двигателя. Мы фиксировали случаи, когда кронштейн с увеличенной массой усиливал вибрацию в диапазоне 1450–1550 об/мин — именно там работали дизель-генераторы на железнодорожных станциях. Решение — не утяжеление, а инженерный подход: расчёт напряжённо-деформированного состояния в ANSYS, учёт направления основной нагрузки, контроль твёрдости в зоне крепления болтов (HB 220–260) и обязательная термообработка отжигом для снятия остаточных напряжений после механической обработки.
Как проверить, что кронштейн действительно готов к работе — а не к аварии
На производственной площадке ООО Наньтун Орист Машинери каждый кронштейн опорный для мотора проходит трёхуровневый контроль: спектральный анализ состава, ультразвуковой сканирующий контроль внутренней структуры и испытание на удар по Шарпи при −20 °C. Мы не допускаем к поставке детали с единичным включением оксидов размером более 80 мкм — такие включения становятся центрами усталостного разрушения. В лаборатории также проводят циклические испытания на вибростенде: 2 млн циклов при ускорении 15 g и частоте 50 Гц. Только те образцы, которые сохраняют геометрию посадочных поверхностей в пределах ±0,008 мм, попадают в отгрузку.
Это особенно критично для ветроэнергетики: кронштейны блокировки генератора в турбинах мощностью 3–5 МВт работают при переменных моментах до 42 кН·м и температурных перепадах от −40 до +50 °C. Здесь недопустимы даже микроскопические отклонения в структуре графита — они вызывают локальное растрескивание при первых же порывах ветра свыше 18 м/с.
Выбирать — не по каталогу, а по условию работы
Кронштейн опорный для мотора должен соответствовать не типоразмеру двигателя, а его режиму. Для гидравлических двигателей с пиковыми давлениями до 400 бар важна жёсткость на изгиб — здесь применяют QT700-2 с утолщёнными рёбрами жёсткости. Для лифтовых приводов, где ключевая задача — подавление тонального шума на частоте 63–125 Гц, используют адаптивный чугун ADIQT1200 с пониженным модулем упругости и повышенным коэффициентом демпфирования. Автомобильные компрессоры требуют минимального веса и максимальной теплостойкости — их кронштейны изготавливают из QT800-2 с финишным шлифованием и покрытием CrN.
ООО Наньтун Орист Машинери производит такие решения с 2010 года — не как серийные заготовки, а как инженерные компоненты, интегрированные в систему. Каждая партия сопровождается протоколом испытаний, сертификатом ISO 9001 и данными термоанализа формы. Мы не продаём кронштейны. Мы поставляем гарантированную стабильность работы двигателя — от первого пуска до последнего цикла эксплуатации.