+86-18851810717


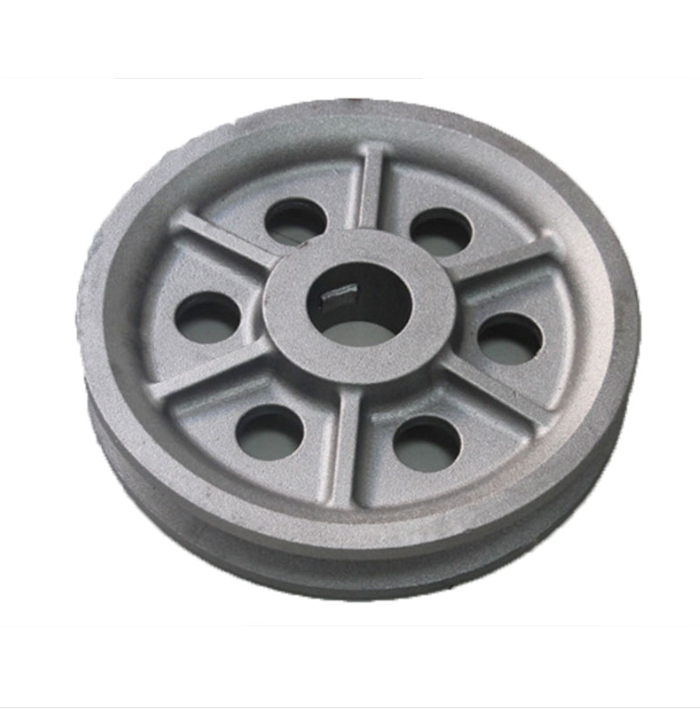
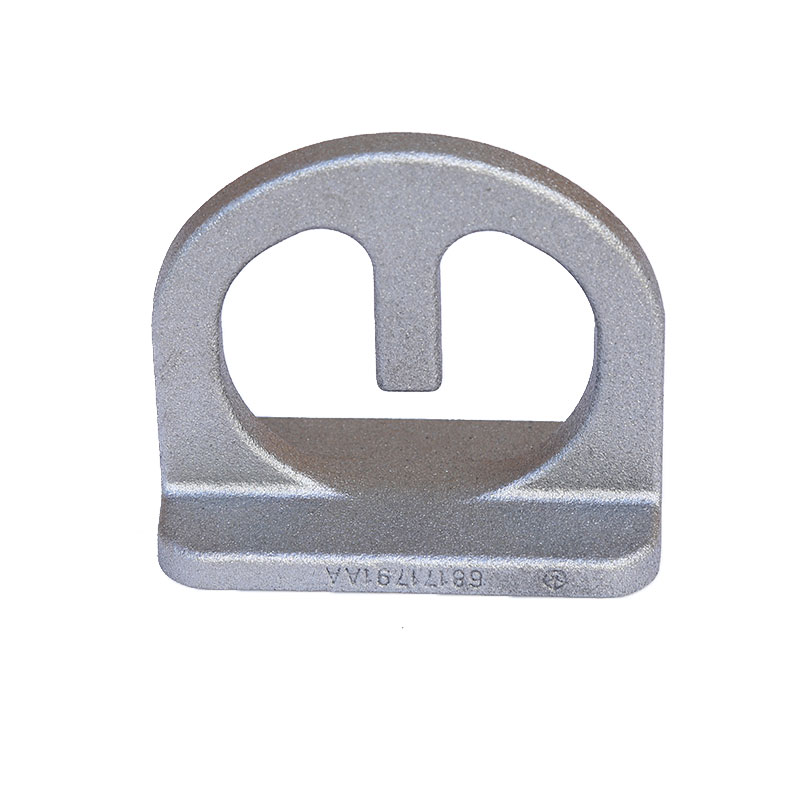
Стяжной диск для ветрогенератора: надёжное крепление лопастей
2026-04-26
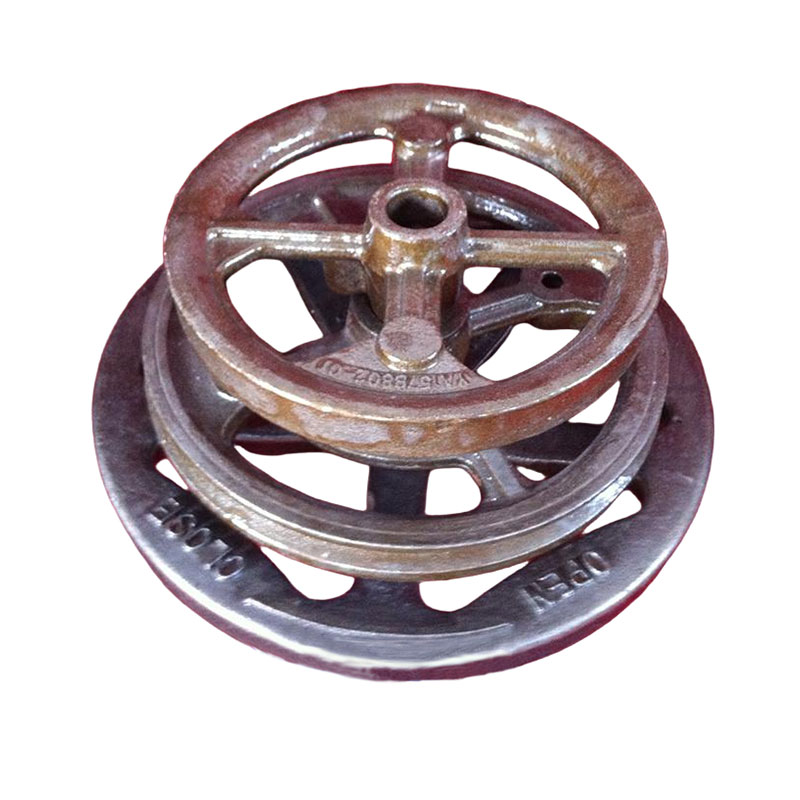
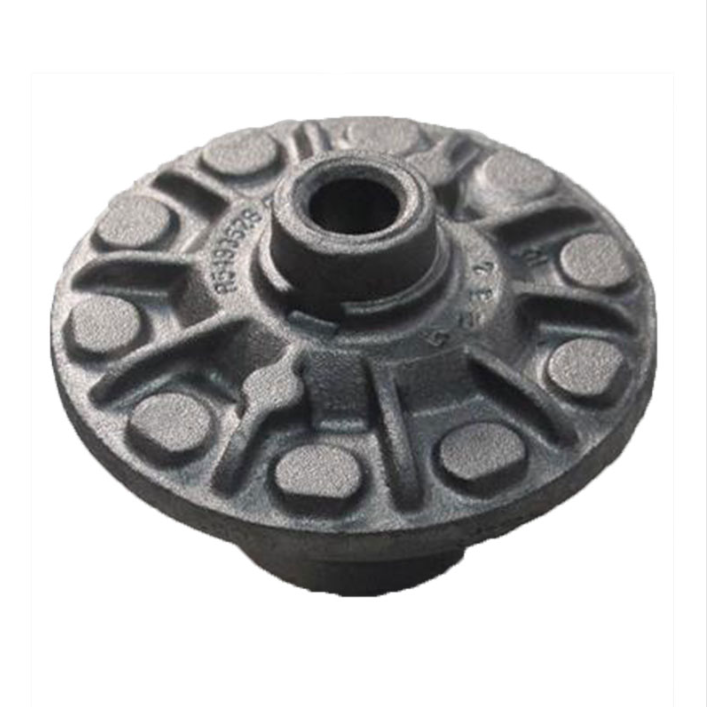
Стяжной диск для ветрогенератора — не просто деталь крепления. Это точка, где сила ветра переходит в крутящий момент без потерь, вибраций и риска аварии. Мы не раз видели, как при недостаточной жёсткости диска лопасти начинали «плавать» на валу: появлялся шум на 12–15 Гц, рос износ подшипников генератора, а через 8–10 месяцев — микротрещины в корневой зоне лопасти. Такие случаи не единичны. Они происходят при использовании литых дисков из серого чугуна марки СЧ20 или при отклонении от допусков на концентричность ступицы ±0,03 мм.
Почему стяжной диск — «сердце» ротора, а не просто фланец
Стяжной диск для ветрогенератора выполняет три функции одновременно: передаёт крутящий момент от трёх лопастей на низкооборотный вал, компенсирует несимметричные нагрузки при порывах ветра и обеспечивает повторяемость позиционирования лопастей при замене. В реальных условиях — особенно на станциях мощностью 2,5–5 МВт — диск работает при циклических напряжениях до 240 МПа, температурном диапазоне от −40 °C до +50 °C и ускорении вибрации до 12 g. Обычные болтовые фланцы здесь бессильны: даже при затяжке динамометрическим ключом моментом 1200 Н·м через 6 месяцев наблюдается просадка усилия на 18–22 %.
Решение — высокопрочный чугун ВЧ50 с шаровидным графитом. Его предел прочности при растяжении — 500 МПа, относительное удлинение — 7 %. Именно такую отливку мы используем в производстве дисков для турбин мощностью до 6 МВт. Ключевое отличие — не только состав, но и технология: литьё в кокиль с принудительным охлаждением, последующая термообработка (нормализация + отжиг), а затем механическая обработка на координатно-расточных станках с погрешностью позиционирования отверстий под лопасти не более ±0,015 мм.
Мы проверяли это на практике: два одинаковых 3,6-МВт генератора работали параллельно. На одном — диск из ВЧ45, на втором — из ВЧ50. Через 14 месяцев эксплуатации у первого зафиксировали трещину в зоне перехода от ступицы к фланцу; второй — без дефектов, с отклонением биения рабочей поверхности 0,028 мм (норма — ≤0,04 мм).
Что ломает стяжной диск — и как этого избежать
Три основные причины отказа: неправильный выбор материала, нарушение технологии монтажа и игнорирование требований к базовой поверхности вала. Часто заказчики просят заменить диск «по образцу», не указывая тип турбины, частоту вращения ротора или класс ветровой нагрузки. Но диск для турбины с номинальной скоростью вращения 12 об/мин и для 18 об/мин — это разные расчёты. У первого — повышенная требовательность к ударной вязкости, у второго — к усталостной прочности при изгибе.
Критически важна подготовка вала. Даже микронная задирака на посадочной поверхности вызывает локальные перегрузки. Мы рекомендуем: шероховатость Ra ≤ 0,8 мкм, твёрдость поверхности ≥ 28 HRC, отсутствие следов коррозии или масляной плёнки. Перед установкой диск обязательно прогревают до +80 °C — это исключает напряжения при остывании и гарантирует плотную посадку без натяга свыше 0,05 мм.
- Не используйте диски без сертификата химического состава и результатов испытаний на растяжение/изгиб
- Избегайте сборки «на глаз»: каждый болт должен затягиваться строго по схеме звезды, с двумя этапами — 50 % от номинала, затем 100 %
- После первой недели работы — обязательная контрольная проверка момента затяжки
Как выбрать стяжной диск для вашей турбины: 4 шага, которые спасут от ошибок
Шаг 1 — определите класс нагрузки. Для районов с устойчивым ветром до 6 м/с подойдёт диск с запасом прочности 2,5×. Для штормовых зон (средняя скорость 9 м/с, порывы до 35 м/с) — минимум 3,2×. Шаг 2 — сверьте геометрию: диаметр ступицы, количество и диаметр отверстий под лопасти, глубину посадочного гнезда. Один миллиметр несоответствия приводит к эксцентриситету >0,15 мм на радиусе 2 м.
Шаг 3 — запросите протокол испытаний. Настоящий производитель предоставит данные по усталостному ресурсу (не менее 10⁷ циклов при 90 % от предела выносливости), результаты ультразвукового контроля внутренних дефектов и карту твёрдости по поверхности. Шаг 4 — уточните условия поставки: есть ли комплект крепежа из стали класса 10.9, покрытый цинк-никелевым сплавом (толщина покрытия ≥ 12 мкм), и соответствует ли диск требованиям ГОСТ Р ИСО 5817-2019 по качеству сварных швов (если диск сборный).
ООО Наньтун Орист Машинери изготавливает стяжной диск для ветрогенератора по индивидуальным чертежам — с полным циклом от литья до окончательной механической обработки. Мы работаем с проектами от 0,6 до 6 МВт, включая адаптацию под российские климатические условия и требования Ростехнадзора. Все отливки проходят 100 % контроль методом магнитопорошковой дефектоскопии и гидростатических испытаний под давлением 1,5× от рабочего.
Будущее — в точности, а не в массовости
Рынок всё чаще требует не «ещё один диск», а гарантированную совместимость: чтобы стяжной диск для ветрогенератора идеально «лег» на вал Siemens Gamesa SG 4.5-145 или на ротор Vestas V150-4.2 MW без доработок. Это возможно только при полной цифровой привязке: 3D-сканирование существующих узлов, сопоставление с CAD-моделью, верификация в программном комплексе ANSYS Mechanical. Мы делаем это ежедневно — потому что надёжность ротора начинается не с лопасти, а с того, как точно и без напряжений она соединена с валом.