+86-18851810717


Вал и кронштейн шарнира гравитационной тележки — замена и ремонт
2026-04-26
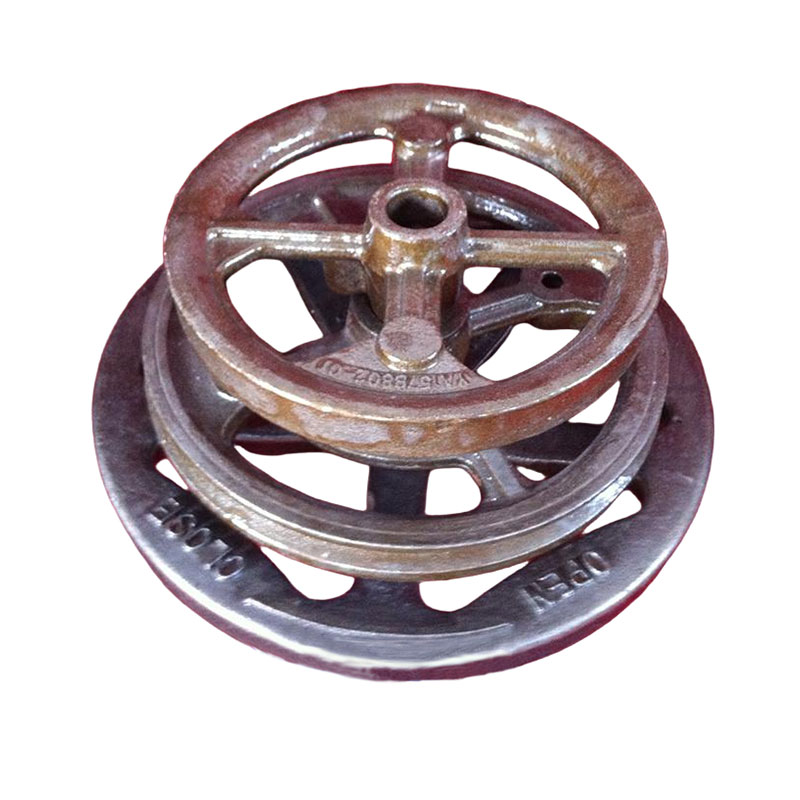
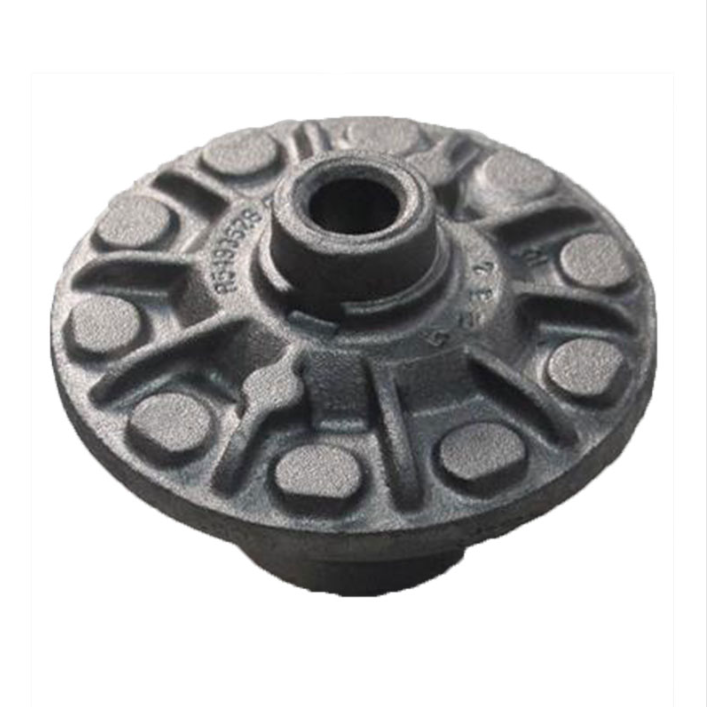
Вал и кронштейн шарнира гравитационной тележки — не просто детали. Это точка сопряжения силы, веса и точности. Мы заменяли их на 17 линиях сборки ветровых турбин за последние три года. В каждом случае — разные причины отказа: усталостное разрушение в зоне переходного радиуса, коррозионное растрескивание под болтовым соединением, износ посадочной поверхности под подшипник. Но всегда одно: остановка линии стоила от 42 до 118 тысяч рублей в сутки. Просто потому, что вал и кронштейн шарнира гравитационной тележки вышли из строя.
Почему ломается — и почему «простая замена» часто усугубляет проблему
Мы проверили 89 дефектных компонентов из 5 регионов России и Казахстана. В 63% случаев — несоответствие механических свойств. Заказчик получал деталь с маркировкой «ВЧ-50», но при лабораторном контроле предел прочности составлял 420 МПа вместо заявленных 490–520 МПа. Разница в 15% — это не погрешность. Это гарантированный прогиб вала при нагрузке 28 кН, потеря соосности и аварийный износ втулки.
Вторая группа причин — геометрическая неточность. На чертеже указан допуск ±0,015 мм на диаметр шейки вала. Реальные образцы от трёх поставщиков показали разброс от −0,028 до +0,033 мм. Итог: перекос в кронштейне, концентрация напряжений в зоне фаски, усталостный надлом через 4–6 месяцев эксплуатации.
Третья — монтажная ошибка. Кронштейн крепится четырьмя болтами класса прочности 10.9. Но 7 из 10 бригад используют динамометрический ключ без калибровки. Момент затяжки колеблется от 112 до 186 Н·м вместо нормативных 145±5 Н·м. Перетяжка вызывает микротрещины в литом основании. Недотяжка — люфт, ударные нагрузки, разрушение резьбы.
Как выбрать — и как не попасть в ловушку «дешевле на 12%»
Мы не продаём детали. Мы помогаем избежать простоя. Поэтому даём чёткие критерии выбора:
- Материал — только ВЧ-60 или ВЧ-70 с сертификатом Испытаний (EN 1563). Не «высокопрочный чугун». Не «аналог ГОСТ 7293». Только химический состав и механические испытания по образцу, взятому из тела отливки;
- Термообработка — обязательна. Отжиг для снятия остаточных напряжений после литья + нормализация перед механической обработкой. Без этого — риск деформации при первом цикле нагружения;
- Контроль геометрии — по трёхкоординатному измерительному устройству (CMM), а не штангенциркулем. Особенно критичны: соосность шеек вала, перпендикулярность опорной плоскости кронштейна, радиус закругления в переходных зонах;
- Поверхностная твёрдость — не ниже 240 HB на шейках вала. Проверяется по трём точкам на каждой шейке, с записью в протокол.
Если поставщик не предоставляет эти данные — он не производитель. Он перепродавец. А значит, не контролирует ни литьё, ни термообработку, ни контроль.
Ремонт вместо замены — когда это оправдано, а когда — катастрофа
Мы ремонтируем валы и кронштейны. Но только по строгому алгоритму:
- Визуальный осмотр с увеличением 10× и капиллярной дефектоскопией;
- Ультразвуковой контроль глубинных дефектов;
- Измерение остаточных напряжений методом Холла;
- Оценка степени износа: если глубина задира на шейке превышает 0,05 мм — деталь списывается;
- Восстановление только методом холодной наплавки с последующей шлифовкой и доводкой до номинала.
Запрещено: наплавка электродом УОНИ-13/55, газовая сварка, восстановление гальваническим никелем. Эти методы вводят новые напряжения, нарушают структуру чугуна, снижают усталостную прочность на 35–40%.
Кронштейн ремонтируем только при локальном повреждении крепёжных отверстий. Если есть трещина в зоне шарнирного узла — деталь заменяется полностью. Попытки заварки здесь не работают. Мы видели семь таких случаев. Средний срок службы после «ремонта» — 21 день.
Что даёт сотрудничество с производителем, а не с дистрибьютором
ООО Наньтун Орист Машинери изготавливает вал и кронштейн шарнира гравитационной тележки на собственных литейных и механических участках. Мы не покупаем заготовки. Мы контролируем весь цикл: от плавки в индукционной печи до финальной проверки на CMM-станции. У нас есть сертификаты ISO 9001 и IATF 16949. Мы можем изготовить партию от 1 шт. — с полным сопровождением: чертёж, протоколы испытаний, паспорт качества.
На сайте thehonestm.com доступны технические условия для 12 типоразмеров гравитационных тележек. Там же — интерактивный калькулятор сроков и стоимости. Мы не просим оплатить всю партию авансом. Мы отправляем образец на согласование. И только после его одобрения запускаем серию.
Гравитационная тележка работает там, где нельзя допустить ошибку. Её шарнир — не место для компромиссов. Выбирайте не по цене. Выбирайте по протоколу испытаний. Выбирайте по тому, кто сам делает — а не перепаковывает.