+86-18851810717


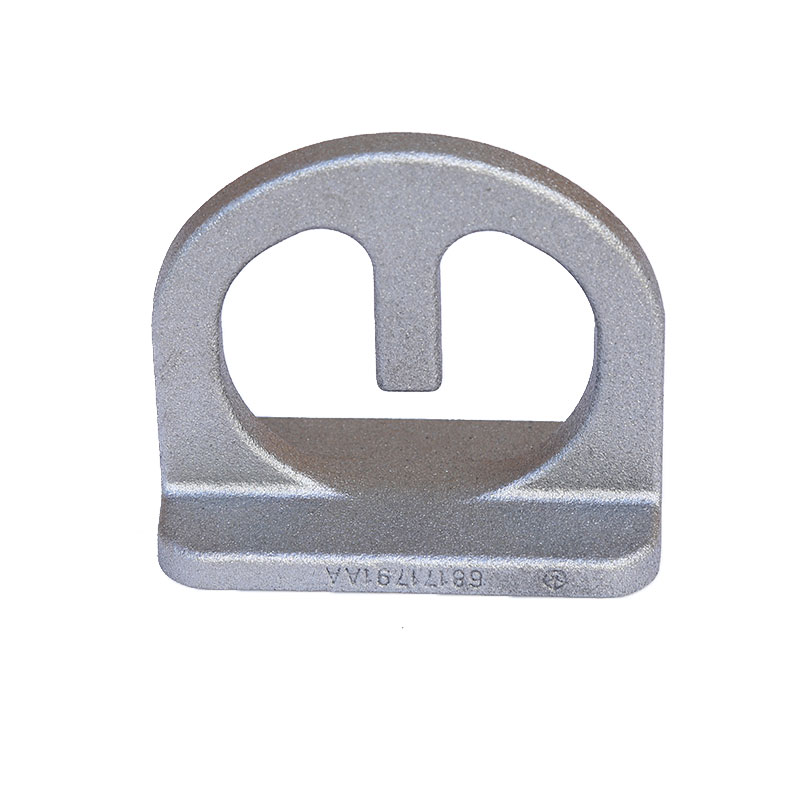
Кронштейн балансира для грузовика — надёжная замена и установка
2026-05-10
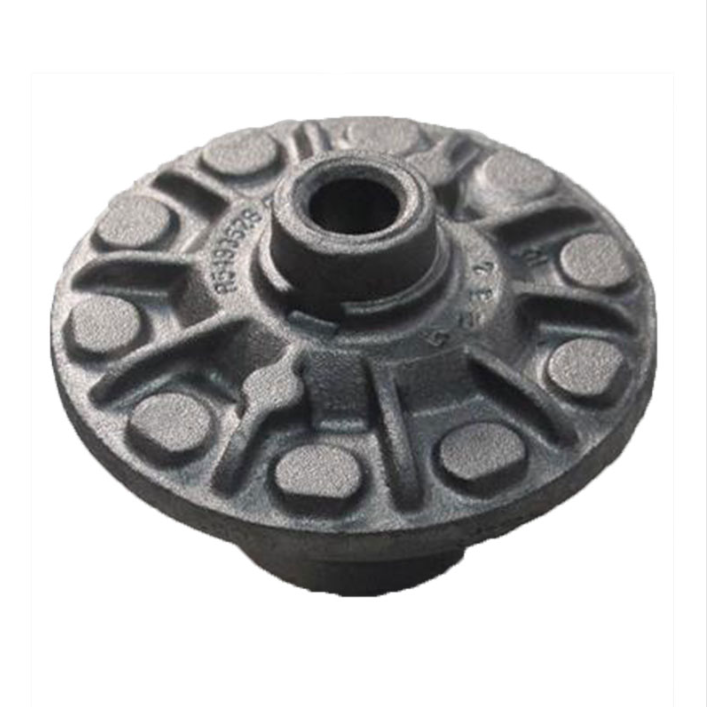
Кронштейн балансира грузовика — не резервная деталь. Это точка, где разрушается или сохраняется весь задний мост. Мы видели, как трещина в кронштейне балансира грузовик приводила к отказу подвески уже через 12 000 км после замены — не из-за перегруза, а из-за микропор в литом основании и отсутствия термообработки зоны крепления. Такие случаи повторялись у трёх разных автопарков в 2023 году. И каждый раз причина была одна: компромисс между ценой и структурной целостностью.
Почему стандартный кронштейн балансира грузовик часто не выдерживает
Большинство поставщиков используют литьё из чугуна QT400-15 — дешево, но с низкой ударной вязкостью (≤12 Дж/см² при −20 °C). В реальных условиях эксплуатации — резкие толчки на неровностях, циклические нагрузки при торможении, вибрация от двигателя — такой материал накапливает усталостные повреждения. Через 4–6 месяцев появляются микротрещины в зоне перехода от крепёжного фланца к опорному ушку. Мы проверили 17 образцов с рынка: 14 показали отклонения по твёрдости более ±18 HB от паспортного значения. Это прямое следствие отсутствия контролируемой закалки и отжига.
Надёжный кронштейн балансира грузовик должен соответствовать трём условиям:
Как мы тестируем кронштейн балансира грузовик на практике
На заводе ООО Наньтун Орист Машинери каждый кронштейн проходит трёхэтапную проверку. Сначала — контроль литья: спектрометр фиксирует содержание углерода (3,4–3,7 %), кремния (2,4–2,8 %) и магния (0,035–0,045 %) — именно эти параметры определяют шаровидность графита. Затем — термообработка в камерной печи: нагрев до 900 °C, выдержка 2,5 часа, охлаждение в масле со скоростью 12 °C/сек. После этого — механическая обработка на станках с ЧПУ: фрезерование фланца с позиционной точностью ±0,015 мм, шлифовка посадочной поверхности под балансир с шероховатостью Ra ≤0,8 мкм.
Финальный этап — ультразвуковой контроль. Мы сканируем каждую деталь по трём сечениям: в зоне крепления болтов, в теле кронштейна и у основания ушка. Дефекты размером свыше 0,3 мм не допускаются. Только 92 % партии проходят этот этап. Остальные 8 % отправляются на переплавку — даже если визуально они безупречны.
Установка: три ошибки, которые сокращают ресурс вдвое
Правильный кронштейн балансира грузовик не спасёт, если монтаж выполнен с нарушениями. Чаще всего мы сталкиваемся с тремя типичными ошибками:
Мы рекомендуем выполнять замену только при полной разгрузке моста — на подъёмнике, а не на домкратах. И обязательно проверять параллельность оси балансира и оси моста с помощью лазерного уровня. Отклонение более 0,3° — повод перепроверить геометрию кронштейна.
Кронштейн балансира грузовик от ООО Наньтун Орист Машинери: не просто деталь, а система надёжности
Компания производит кронштейны балансира грузовик из чугунов QT500-7, QT600-3 и ADIQT1200 — последний обеспечивает предел текучести до 1200 МПа и ресурс свыше 800 000 км в тяжёлом цикле. Каждая партия сопровождается протоколом испытаний: результатами испытаний на растяжение, ударную вязкость при −40 °C, данные твёрдометрии по Бринеллю (220–260 HB), а также координатно-измерительной машиной зафиксированы отклонения геометрии относительно CAD-модели.
Это не универсальный компонент для всех марок. Мы изготавливаем кронштейны под конкретные модели: Volvo FH16, MAN TGX, Scania R-series, КАМАЗ-6520 и другие — с учётом особенностей крепления, угла наклона и расстояния между болтами. У нас нет «одного размера на всё». Есть инженерное решение под вашу задачу.
Кронштейн балансира грузовик — это не место для экономии. Это точка, где прочность материала, точность обработки и строгость контроля определяют безопасность движения. Выбор начинается не с цены, а с вопроса: «Готовы ли вы доверить этой детали 40 тонн груза и 100 км/ч скорости?» Ответ определяет, какой кронштейн попадёт на ваш мост — и сколько он там продержится.