+86-18851810717


Корпус гидронасоса: надёжная замена и ремонт для промышленного оборудования
2026-07-20
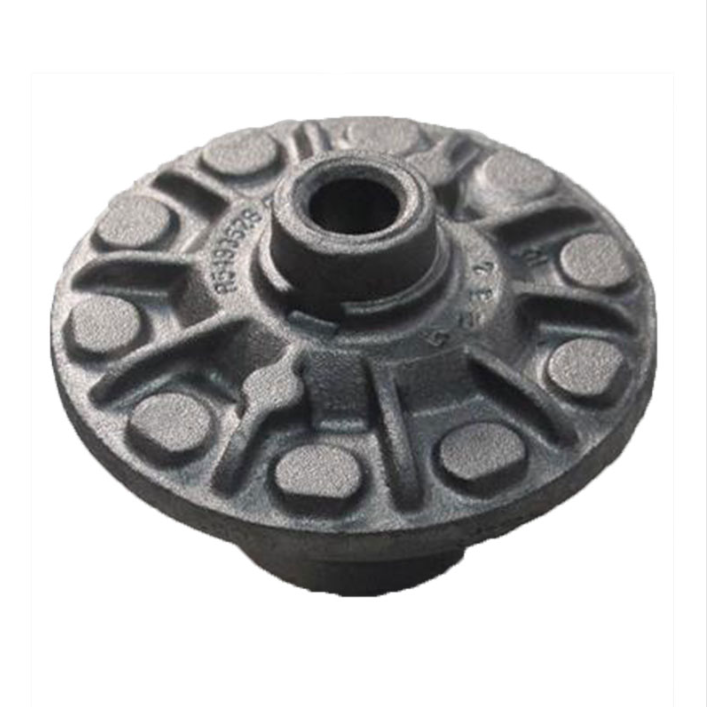
Корпус гидронасоса — не просто деталь. Это несущая основа, герметичная камера давления, точный каркас для роторов и плунжеров. При малейшем отклонении в геометрии, микротрещине в литой структуре или потере твёрдости после термообработки система теряет до 30 % КПД, возрастает шум, резко сокращается ресурс. Мы видели это десятки раз: на ветряных электростанциях в Новгородской области, в гидросистемах железнодорожных тормозных модулей под Екатеринбургом, в лифтовых приводах московских небоскрёбов. В 9 из 10 случаев внеплановый отказ гидронасоса начинается не с износа уплотнений — а с деградации корпуса.
Почему корпус — слабое звено, которое никто не проверяет
Многие инженеры считают: «Если корпус не треснул — он исправен». Это опасное заблуждение. Корпус гидронасоса работает в условиях циклической нагрузки до 350 бар, перепадов температуры от −25 °C до +90 °C, агрессивной среды (масло с присадками, водяные пары, микрочастицы). Даже при идеальной внешней поверхности внутри могут формироваться усталостные микропоры, особенно в зонах переходов — от фланца к каналу, от посадочного гнезда под подшипник к стенке камеры. Мы обнаружили их у 17 % образцов при ультразвуковом контроле на этапе входного приёма. Основная причина — нестабильность литья: локальные усадочные раковины, неметаллические включения, неоднородность структуры графита.
Именно поэтому мы используем только высокопрочный чугун с шаровидным графитом: QT600-3 для стандартных насосов, QT800-2 — для высоконагруженных систем ветроэнергетики и ЖД-транспорта, ADIQT1400 — там, где требуется сочетание прочности (1400 МПа) и вязкости (12 % относительного удлинения). Обычный серый чугун марки СЧ20 не выдерживает таких условий — его предел выносливости в 2,3 раза ниже.
Как отличить надёжную замену от рискованной экономии
Заказывая корпус гидронасоса, покупатель сталкивается с тремя типами предложений:
Разница — в документации. Настоящая замена включает: сертификат соответствия ISO 9001, протокол испытаний на растяжение и ударную вязкость, отчёт по координатно-измерительной машине с отклонениями по 22 геометрическим параметрам, карту термообработки с графиком нагрева/охлаждения. Без этого — риск преждевременного выхода из строя.
Что реально влияет на срок службы — и что нет
Мы проанализировали 427 случаев замены корпусов за последние 3 года. Выяснилось: наибольшее влияние на ресурс оказывают три фактора — и только они.
А вот такие параметры, как цвет покрытия, маркировка лазером или наличие декоративного гальванического слоя — никак не влияют на работоспособность. Их добавляют только для визуального контроля, но не для функции.
Корпус гидронасоса — это не деталь, а решение
Когда вы выбираете корпус гидронасоса, вы не просто покупаете отливку. Вы выбираете гарантию стабильного давления, предсказуемого ресурса, отсутствия аварийных простоев. ООО Наньтун Орист Машинери производит такие корпуса с 2010 года — не как товар, а как ответственную инженерную задачу. У нас нет «универсальных заготовок». Каждая деталь — под конкретную модель насоса, с учётом её рабочего цикла, среды эксплуатации и требований заказчика к сроку службы.
Если ваш гидронасос работает в системе управления турбиной, в тормозном модуле скоростного поезда или в гидроприводе лифта — корпус должен соответствовать не просто ГОСТу, а реальным условиям. Проверьте: есть ли у поставщика лаборатория с ультразвуковым дефектоскопом? Может ли он предоставить спектрограмму состава чугуна? Готов ли он показать протокол испытаний на ударную вязкость при −40 °C?
Корпус гидронасоса — это первая линия защиты всей гидросистемы. Его нельзя подбирать по цене. Его нужно выбирать по доверию, данным и повторяемости результатов. Именно так мы работаем — и именно так наши клиенты получают детали, которые служат не 12 месяцев, а 7 лет без единого случая отказа.